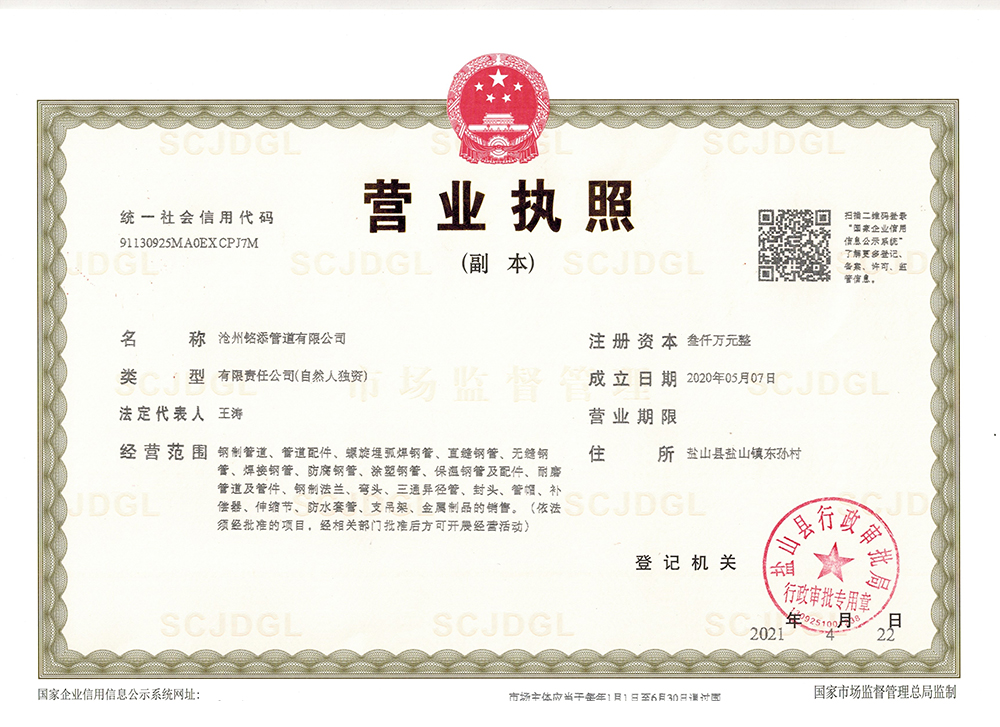
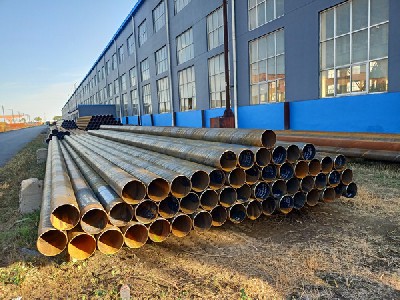
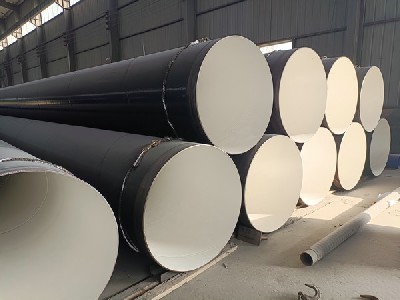
沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
182-3276-4999
欢迎来到沧州铭添管道有限公司!
×182-3276-4999

通过微信扫一扫
获取螺旋管今天价格
客户服务热线
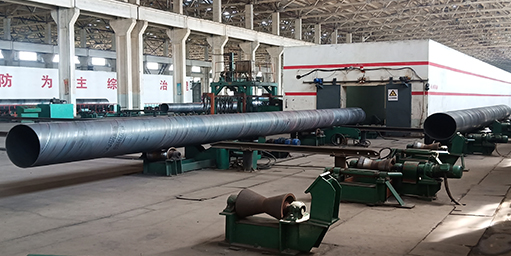
182-3276-4999API-SPEC-5L管线钢管焊缝分类及处理:一、焊缝分类:1、定位焊缝:1)定位焊缝应采用如下焊接方法:a)半自动埋弧焊;b)电焊;c)熔化极气体保护焊 (GMAW);d)药芯焊丝电弧焊;e)采用低氢焊条的焊条电弧焊或激光焊。2)定位焊缝应采:a)熔化且与最终焊缝结合;b)采用机加工方法去除;c)按C.2处置。2、组合焊(COW)管焊缝:组合焊(COW)管的焊缝在焊接过程中,第一道焊缝应是连续的,且采用熔化极气体保护电弧焊焊接,然后进行埋弧焊,在钢管内外表面至少各有一道埋弧焊缝,其中熔化极气体保护电弧焊焊道未完全被埋弧焊道熔化。3、、埋弧焊(SAW)管焊缝:埋弧焊 (SAW) 管焊缝在焊接过程中,在钢管内外表面至少各有一道埋弧焊焊缝。4、双缝钢管焊缝:双缝钢管的焊缝应大约相隔180°。二、电焊(EW)和激光焊(LW)管焊缝处理:1、PSL1电焊(EW)管:钢级高于L290/X42的钢管,除经过协议可采用替代热处理方法外,焊缝和热影响区(HAZ)应进行热处理,以模拟正火热处理。如采用了替代热处理方法,制造商应使用协商程序证实所选热处理方法的有效性。这些程序可包括,但不限于硬度试验、显微组织评估或力学试验。钢级等于或低于L290/X42的钢管,应进行热处理,以模拟正火热处理,或者应采用没有残留未回火马氏体的方式对钢管进行处理。2、激光焊(LW)管和PSL2高频焊(HFW)管:对于未进行淬火和回火处理的每个钢级,焊缝和热影响区应进行热处理,以模拟正火热处理。3、冷定径和冷扩径:1)冷定径钢管的定径率不应大于0.015,但以下情况除外:a)钢管随后进行正火或淬火加回火;b)整根冷定径钢管随后进行应力释放。2)除另有协议外,冷扩径钢管的定径率不应小于0.003且不应大于0.015。三、钢带(卷)/钢板对头焊缝:1、成品直缝钢管上不应有钢带(卷)/钢板对头焊缝。2、成品螺旋焊缝钢管上,钢带(卷)/钢板对头焊缝和螺旋焊缝的交点距管端至少300mm(12.0in)。3、如果有协议,只要钢带(卷)/钢板对头焊缝和螺旋焊缝在相应管端的环向间隔大于150mm(6.0in),螺旋焊缝钢管管端可带有钢带(卷)/钢板对头焊缝。4、成品螺旋焊缝钢管上的钢带(卷)/钢板对头焊缝应:a)采用埋弧焊或埋弧焊与熔化极气体保护电弧焊(GMAW)组合焊接方法焊接;b)采用与螺旋焊缝相同的验收标准进行检验。
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1013 次。
当前页面链接:http://wapipe1.com/industry/2555.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:182-3276-4999
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:182-3276-4999 冀ICP备2021012226号-5
扫码添加微信好友