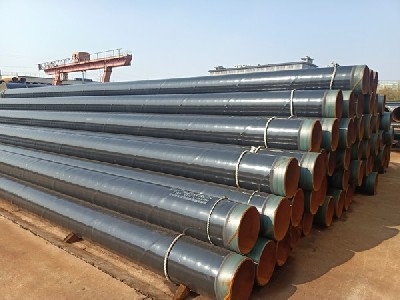
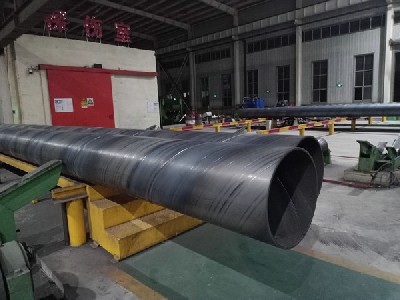
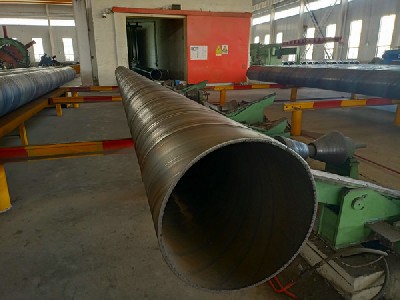
沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
182-3276-4999
欢迎来到沧州铭添管道有限公司!
×182-3276-4999

通过微信扫一扫
获取螺旋管今天价格
客户服务热线
182-3276-4999API-SPEC-5L美国石油学会标准管线钢管验收标准
一、概述
1、通用交货技术条件应符合 ISO 404 的要求。
2、在未获得购方同意的情况下,不应采用 L415/X60 或更高钢级的钢管代替 L360/X52 或更 低钢级的钢管。
二、化学成分
1、对于 t≤25.0 mm(0.984 in)PSL2 钢管,其标准钢级的化学成分应符合表4规定,中间 钢级的化学成分应依照协议,但应与表4规定协调一致。
注:L175P/A25P 钢级是增磷钢,具有比 L175/A25 钢更好的螺纹加工性能,但更难弯曲。
2、对于 t≤25.0 mm(0.984 in)PSL2 钢管,其标准钢级的化学成分应符合表 5 规定,中间 钢级的化学成分应依照协议,但应与表 5 规定协调一致。
3、t>25.0 mm(0.984 in)的 PSL1 和 PSL2 钢管的化学成分应协商确定,根据表 4 和表 5 的化学成分要求修改为合适成分。
4、PSL 2 钢管产品分析的碳含量(质量百分数)等于或小于 0.12% 时,碳当量 CEPcm 应使 用公式 (2) 确定:
三、拉伸性能
PSL1 钢管的拉伸性能应符合表 6 要求; PSL2 钢管的拉伸性能应符合表 7 要求。
四、静水压试验
1、钢管应进行静水压试验,且在试验过程中焊缝或管体不应渗漏。
2、如果用来焊制对接管的管段在对接前已成功通过静水压试验,则对接管不需进行静水压试验。
五、弯曲试验
试样的任何部分不应出现裂纹,且焊缝不应出现开裂。
注:对于弯曲试验,焊缝包括熔合线每侧 6.4 mm (0.25 in) 的范围。
六、压扁试验
压扁试验的验收标准如下:
a) 钢级 ≥ L210 或 A 的电焊 (EW) 和 D 323.9 mm (12.750 in.) 的激光焊 (LW) 管。
1) t ≥12.7 mm(0.500 in)且钢级 ≥L415/X60 的钢管,在两平板间的距离小于钢管原始外径(OD)的 66 %之前,不应出现焊缝开裂。对钢级与规定壁厚组合的其他所有 钢管,两平板间的距离小于钢管原始外径(OD)的 50 %之前,不应出现焊缝开裂。
2) D/t10 的钢管,在两平板间的距离小于钢管原始外径 (OD) 的 33 %之前,焊缝 之外的部位不应出现裂纹或断裂。
3) 在整个压扁试验过程中,钢管相对两壁接触之前,试样不应产生分层或过烧金属迹 象。
b) 钢级 L175、L175P、A25 或 A25P 的电焊(EW)和连续炉焊(CW)管:
1) 两平板间的距离小于钢管原始外径(OD)的 75 %之前,不应出现焊缝开裂。
2) 两平板间的距离小于钢管原始外径(OD)的 60 %之前,焊缝之外的部位不应出现裂 纹或断裂。 注 D<60.3 mm (2.375 in)的钢管,焊缝是指焊线两侧各 6.4 mm (0.25 in)范围内的金属。D≥60.3 mm (2.375 in) 的钢管,焊缝是指焊线两侧各 13 mm (0.5 in) 范围内的金属。
注2:对于经过热减径的电焊 (EW) 管,在减径前进行压扁试验,压扁试验的原始外径由制造商确定。其他情况下,原始外径为规定外径。
注3:术语“焊缝开裂”包括压扁试验过程中任何可视的裂纹、断裂或撕裂,但不包括试样边缘的发纹。
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1154 次。
当前页面链接:http://wapipe1.com/baike/2559.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:182-3276-4999
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:182-3276-4999 冀ICP备2021012226号-5
扫码添加微信好友